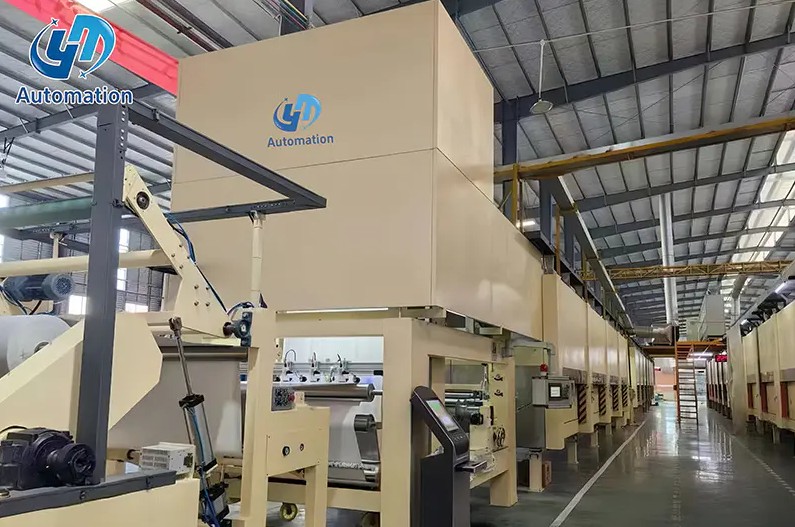
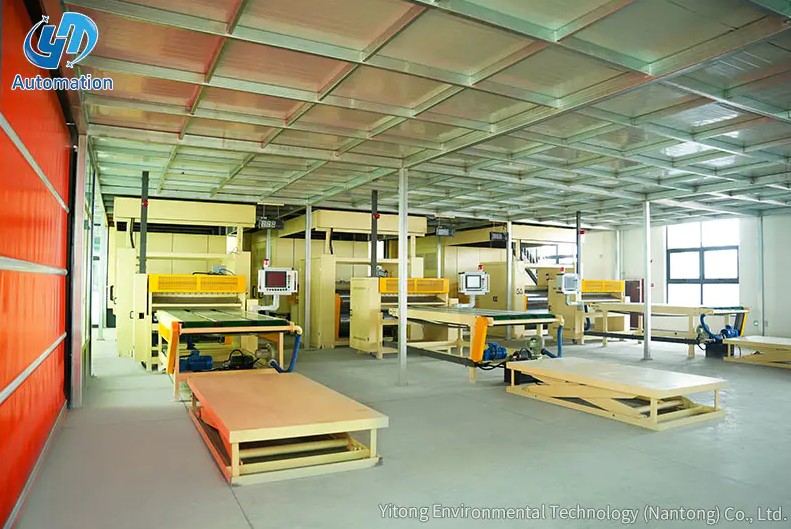
For enden af mange imprægnerede dekorative papirlinjer gemmer der sig et problem i almindeligt syn. Afrulleren fremfører rent, imprægneringsstationen påfører harpiks jævnt, og tørresektionen holder en stabil temperaturkurve. Så afslutter synkronskæreren sin cyklus, og færdige ark ankommer til stablepunktet hurtigere, end et manuelt team kan håndtere. Linjehastigheden trykt på maskinens typeskilt er ikke længere den reelle produktionshastighed. Stablestationen er blevet flaskehalsen, og hvert minut tabt er der kapacitet, som linjen aldrig kan genoprette. For møller, der behandler industrielt dekorativt basispapir, er beslutningen om at automatisere denne station en beslutning om reelt output, ikke om bekvemmelighed.
En automatiseret stablestation modtager afskårne ark fra skæreren eller den sidste transportørsektion, justerer hvert ark mod faste referencekanter og placerer hvert ark på en løfteplatform, der sænkes automatisk, efterhånden som stakken vokser. Hele cyklussen gentages uden kontinuerlig operatørhandling, hvorfor stationen bedst forstås som en mekanisk erstatning for det langsomste manuelle job i linjen. En veldesignet station udfører fem trin i en fast rækkefølge:
Stationer af denne art anvendes på linjer, der producerer harpiksimprægneret dekorationspapir, hvor den hærdede overflade ikke må skrabes eller friktionsmærkes under håndteringen. Det mekaniske design skal forhindre glidende kontakt mellem arkene, hvorfor justering og overførselstolerancer betyder lige så meget som hastighed.
Samlet linjeoutput bestemmes af det langsomste delte trin, og i de fleste dekorative papirplanter er dette trin stabling. En synkronskærer kan producere 25 til 35 ark i minuttet ved normal linjehastighed. Et to-personers manuel stablingshold, selv med regelmæssig rotation, holder sjældent mere end 9 til 10 ark i minuttet over et fuldt skift. Udgangsgabet mellem fræseren og stableren er normalt større end mellemrummet mellem ethvert andet par på hinanden følgende maskiner.
Søjlediagrammet sammenligner typisk stablingsgennemstrømning for tre driftstilstande. Manuel stabling topper med ni ark i minuttet, når to erfarne arbejdere roterer regelmæssigt. Et halvautomatisk arrangement med assisteret løft når op på omkring 18 ark i minuttet. En fuldautomatisk station holder 30 ark i minuttet uden pauser for træthed eller skiftrotation. I løbet af otte timer svarer det mellemrum til mere end 10.000 ark pr. skift på en linje, der holder skæreren fuldt fremført. Stablestationen skal derfor dimensioneres efter skæreevnen, ikke til hvad to par hænder kan tåle.
Pålideligheden af en automatiseret stablestation afhænger af fem mekaniske og kontrolsystemer, der arbejder inden for en stram cyklustid. Hver komponent har en specifik tolerance, der afgør, om stationen kan følge fræseren time efter time uden fastklemning eller kantskader.
| Komponent | Funktion | Hvad skal verificeres |
|---|---|---|
| Modtagende transportør | Bærer hvert ark fra skæreren til justeringsområdet med en kontrolleret hastighed | Hastighedsområdet matcher skæreeffekten, og båndmaterialet ridser ikke arket |
| Sidejusteringsanordning | Skubber hvert ark mod referencestop for at skabe en ensartet kant | Positioneringstolerance inden for 1 mm og en cyklustid på under 1,5 sekunder |
| Løfte- og overførselsmekanisme | Flytter det justerede ark over på stakken uden at glide | Glat lodret bevægelse og ingen træk, der ville markere harpiksoverfladen |
| Stable platform | Understøtter den voksende stak og sænkes automatisk | Maksimal stakhøjde og vægt matcher bundtstørrelsen og gaffeltruckens adgang |
| PLC styresystem | Koordinerer rækkefølgen, tæller ark og kommunikerer med linjen | Kompatibilitet med eksisterende linjesignaler og enkel receptomskiftning |
Når du vurderer en leverandør, skal du bede om positioneringstolerancen, cyklustiden pr. slag og den maksimale stakvægt skriftligt. Disse tre tal afgør, om stationen kan holde trit med din kutter over en hel produktionsmåned. Yitong bygger løfte- og stableplatform som en selvstændig enhed, så den kan erstatte et manuelt stablepunkt uden at ændre resten af linjen.
 Stableplatform til imprægneret dekorativt papir med 3-tons løftekapacitet Denne selvstændige løfte- og stablingsenhed håndterer op til 3 tons, hvilket gør den til en praktisk opgradering til manuelle stablepunkter. Den parres med eksisterende linjer og understøtter skærehastigheden, mens tolerance, cyklustid og stakvægtskriterier holdes i tankerne. Se produkt →
Det rigtige valg afhænger af skiftstruktur, pladevolumen og hvor stor variation gulvet kan tåle. Et anlæg, der kører korte tilpassede ordrer, kan retfærdiggøre manuel stabling længere end et anlæg, der kører tre skift af standardformater. Nedenstående sammenligning er et praktisk udgangspunkt.
| Kriterium | Manual | Halvautomatisk | Automatiseret station |
|---|---|---|---|
| Operatører pr. skift | 3 | 2 | 1 |
| Vedvarende gennemstrømning | 8 til 10 ark i minuttet | 15 til 20 ark i minuttet | 25 til 35 ark i minuttet |
| Stakkonsistens | Afhænger af operatøren | Moderat | Høj og gentagelig |
| Risiko for skader | Stiger med træthed | Moderat | Lav og stabil |
| Indledende investering | Ingen | Lav til medium | Højere |
| Egner sig bedst til | Korte løb og lavt output | Mellem volumen linjer | Kontinuerlig højvolumen produktion |
Linjediagrammet viser, hvordan skader på plader udvikler sig i løbet af et otte-timers skift. Den orange linje repræsenterer manuel stabling, der starter under én procent og klatrer forbi seks procent, efterhånden som trætheden akkumuleres. Den blå linje repræsenterer en automatiseret station, der holder en konstant hastighed under en halv procent fra den første time til den sidste. Den stigende tendens i manuel betjening kommer fra langsommere reaktioner og gentagne bevægelser nær slutningen af skiftet. For producenter, der klassificerer færdige plader, påvirker denne forskel direkte produktionen af første kvalitet. Skadekurven betyder ofte mere økonomisk end navneskiltets linjehastighed.
Radarkortet sammenligner manuel og automatiseret stabling på tværs af seks driftsdimensioner. Automatiseret stabling scorer højere med hensyn til hastighed, konsistens, operatørsikkerhed og gulvpladseffektivitet, fordi stationen bruger et kompakt fodaftryk og ikke behøver midlertidig opbevaring omkring arbejdsområdet. Manuel stabling forbliver stærkere i fleksibilitet, da en person kan tilpasse sig uregelmæssige arkstørrelser uden programændring. Nem integration er den eneste dimension, hvor manuel betjening virker enklere, fordi den ikke behøver nogen kontrolgrænseflade med fræseren. Den overordnede form forklarer, hvorfor de fleste nye dekorative papirlinjer angiver en automatiseret station, selv når det første tilbud er højere. Den virkelige afvejning er omstillingsdisciplin og kontrolplanlægning, ikke mekanisk kapacitet.
Tilpas stationen til dit rigtige arkstørrelsesområde og stakcyklus, ikke kun til den nominelle linjehastighed. En station, der er dimensioneret til en maksimal arklængde på 2800 mm, vil køre dårligt, hvis dit mest hyppige format er 1400 mm, og opskriften ændres hver anden time. Tjeklisten nedenfor dækker de punkter, der volder mest problemer efter installationen.
Det lodrette søjlediagram sammenligner antallet af operatører, der kræves pr. skift for tre arrangementer. En manuel station optager typisk tre personer, to ved stakken og en skiftende ved indføringen. En semi-automatisk station har brug for to operatører, som overvåger og assisterer under formatændringer. En automatiseret station kører med én operatør, og i mange anlæg fører denne person også tilsyn med kutteren og udledningsområdet. På tre skift er forskellen mellem manuel og automatiseret bemanding seks personer om dagen. Hvor faglærte linjemedarbejdere er svære at finde, afgør dette personalemangel ofte investeringen.
De fleste problemer med automatiserede stablestationer opstår efter installationen, ikke under salgsdiskussionen. Følgende fejl opstår gentagne gange på dekorative papirlinjer og kan undgås med en strammere specifikation.
Et andet hyppigt problem er at købe en station med den forkerte referencekant til det eksisterende gulvlayout. Bekræft operatørsiden, afgangssiden og vedligeholdelsesafstanden, før den endelige tegning godkendes.
En automatiseret stablestation er en af de hurtigst betalende investeringer i en dekorativ papirlinje, fordi den fjerner den mest almindelige flaskehals uden at ændre opstrøms kemi eller tørreprofil. For møller, der vurderer deres muligheder, er det ofte den laveste risiko at starte med en stableplatform og derefter udvide til en komplet linje. Yitongs fabrikskapacitet dækker både den selvstændige station og den fulde imprægneringslinje med en kumulativ rekord på mere end 1.000 projektsager. En station, der matcher skæreren, arkformatområdet og skiftstrukturen, vil beskytte den linjeudgang, som opstrømsmaskiner allerede har betalt for.
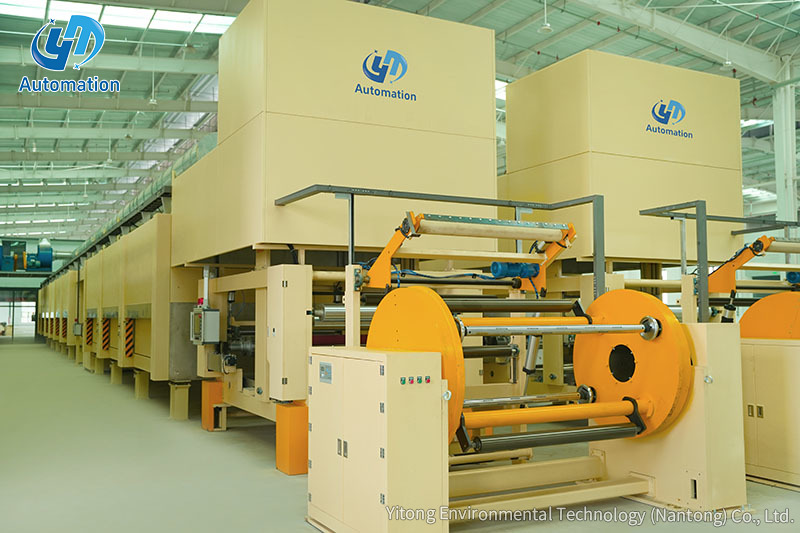 Et-trins imprægneringslinje til melaminpapirproduktion Denne vandrette imprægnerings- og tørrelinje dækker afvikling gennem liftstabling og giver energibesparelser via en permanent magnetmotor og varmegenvinding. Den passer til højtryks-melaminplader, især bundlagspapir, med ensartet belægning. Se produkt →
Kontakt os
Anbefalede produkter
Lad os komme ind
Røre
Yitong Environmental Technology (Nantong) Co., Ltd er en producent med speciale i imprægneringsudstyr.
Kontakt os
Phone: +86-19555016088
Email: [email protected]
Add:Syd for Haiyan Road, vest for Nanhai Road, Tongzhou Bay Yangtze River-Sea Joint Development Demonstration Zone, Jiangsu, Kina