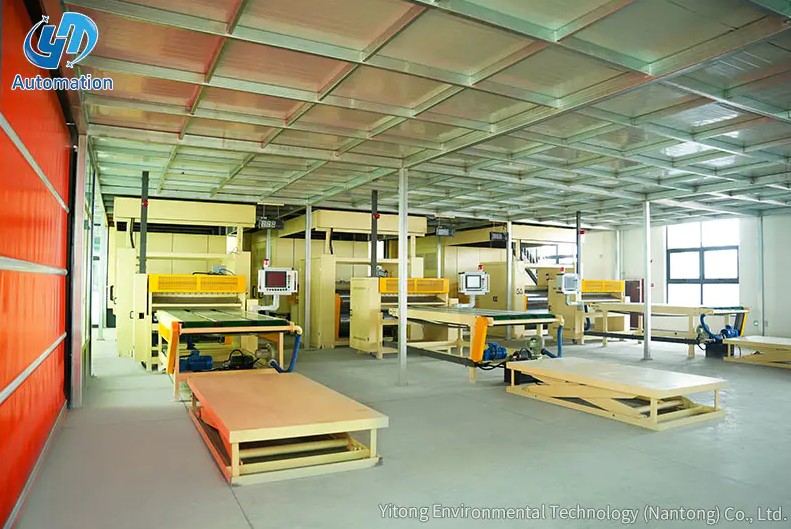
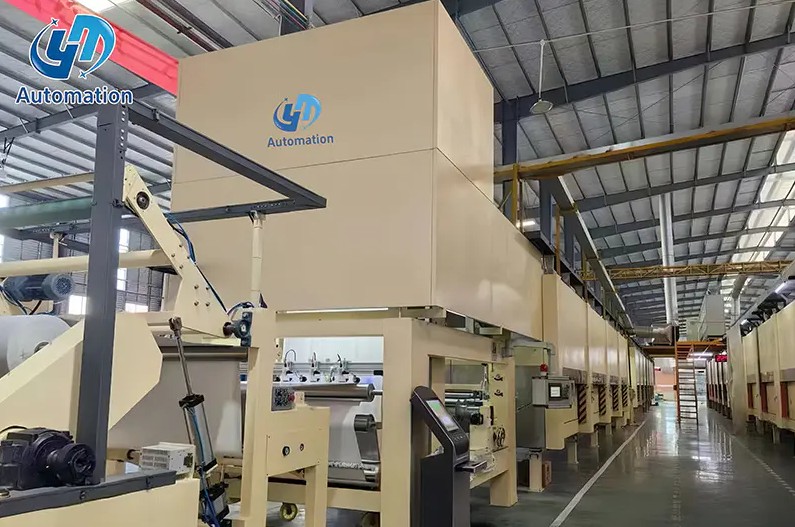
Forestil dig en højhastighedsimprægneringslinje, der kører kontinuerligt i to skift. Afrulningsspolen tømmes, papiret er mættet og belagt, og tørreovne gør deres arbejde. Så når det færdige ark enden af linjen, hvor en stak skal dannes hurtigt, jævnt og uden kantskader. Dette er det øjeblik, hvor et automatiseret stablesystem beslutter, om hele linjen kan holde sit lovede output.
Konklusionen er ligetil: automatisering bør evalueres, når linjehastigheden overstiger det komfortable tempo ved manuel håndtering, fordi stakfejl og gentagne løft er almindelige kilder til senere produktionstab. Afsnittene nedenfor dækker arbejdssekvensen, komponentvalg, præstationsindikatorer og integrationsovervejelser. Hvert afsnit bruger typiske produktionsdata til at gøre sammenligningen mere konkret.
Et automatiseret stablingssystem er en programmerbar enhed, der modtager paneler eller ark fra en fodertransportør og placerer dem i en pæn bunke, palle eller magasin. Det kan være en portalramme med vakuumløftere, en enkeltsøjlet robot med griber eller en løfteplatform, der samarbejder med en transportør. Den røde tråd er, at sekvensen styres af en PLC eller industriel controller, ikke af en operatør. Systemet bruger sensorer til at registrere materialet, en positioneringsmekanisme til at flytte det og en controller til at koordinere bevægelsen med opstrømslinjen. Disse systemer bruges overalt, hvor flade produkter skal stables hurtigt uden at beskadige deres overflade.
Betjeningssekvensen følger det samme logiske mønster på næsten alle maskiner. En sensor ved indføringen registrerer arkets forkant og bredde. Controlleren beregner derefter målpositionen baseret på det forudindstillede stakmønster. Vakuum- eller gribesystemet løfter arket, og den bevægelige akse fører det til droppunktet. Mønsteret opretholdes ved at justere afsætningspunktet for hver cyklus. Til sidst kontrolleres stakhøjdemålet efter et forudindstillet antal stykker.
Timingen er kritisk. Hvis controlleren venter for længe mellem cyklusser, stopper opstrømslinjen. Hvis det bevæger sig for hurtigt, kan arket svaje og lande offset. Derfor har stellets stivhed, grebsområdet og accelerationsprofilen lige så stor betydning som den maksimale hastighed.
Forskellige linjehastigheder, panelstørrelser og gulvlayout fører til forskellige konfigurationer. Det rigtige valg handler ikke om mærkepræference, men om hvilket kinematisk layout, der giver den korteste cyklus med acceptable omkostninger. Tabellen nedenfor sammenligner de mest almindelige typer, der findes i pap- og papirbehandlingslinjer.
| Systemtype | Hovedaksebevægelse | Typisk anvendelse | Cyklus tidsinterval |
|---|---|---|---|
| Panelstabler af portaltype | Overhead X- og Z-akser | Brede paneler, møbelplader | 12-18 sekunder pr. cyklus |
| Enkeltsøjlet robotpalletizer | Roterende arm med griber | Kompakte rum og varierede mønstre | 15-25 sekunder pr. cyklus |
| Løfte-og-stabling platform | Lodret løft plus transportør | Dekorative papirstabler, imprægneringslinjer | 20-35 sekunder pr. cyklus |
| Transportørbaseret stabler | Vandret overførsel med pæletragt | Lyse ark og gennemgående linjer | 25-45s pr. cyklus |
 3-tons kapacitetsstablingsplatform til dekorative papirlinjer Denne stabler i platformstil præsenteres som et praktisk valg til dekorative papirlinjer og tilbyder en løftekapacitet på 3 tons, der understøtter enklere integration med eksisterende PLC-kontrollerede produktionssystemer. Se produkt →
Ved sammenligning af typer er den nominelle hastighed kun et udgangspunkt. Den reelle cyklustid afhænger af arkets vægt, grebpålidelighed og hvor hurtigt PLC'en kan kommunikere med opstrømstørreren eller skæreren. En stabler i platformstil bliver ofte førstevalget til dekorativt papir, fordi det er nemmere at integrere. Hvis produktsortimentet senere bevæger sig mod større brædder, kan et portalsystem blive en bedre langsigtet mulighed.
Når du kender bevægelsesmønstret, er næste skridt at sammenligne tal i stedet for at katalogisere billeder. Tre målinger har den stærkeste effekt på produktiviteten: cyklustid pr. ark, stakkvalitet i fuld højde og mængden af operatørens opmærksomhed. Diagrammet nedenfor viser typisk indekseret ydeevne, når en automatiseret stabler af portaltypen erstatter manuel stabling på en kontinuerlig linje.
De indekserede værdier er baseret på reelle produktionsobservationer. Manuel stabling er indstillet til 100 som en fælles basislinje. Automatiseret stabling når typisk 140 eller mere for behandlingshastighed. Stakkvaliteten forbedres, fordi hver cyklus bruger de samme koordinater og tryk. Selv med hensyn til arbejdseffektivitet kan den automatiserede linje køre med én operatør i stedet for flere. Dette betyder ikke, at hver maskine vil levere disse tal, men de viser den slags hul, et velintegreret system kan skabe.
Et enkelt øjebliksbillede af ydeevne er nyttigt, men tendensen over et skift betyder mere. Manuel stabling har en tendens til at falde efter den tredje time, især med høj stykvægt. Et automatiseret system opretholder en næsten flad outputkurve. Linjediagrammet nedenfor sammenligner antallet af stablede ark pr. time ved slutningen af hver time i en typisk otte-timers vagt.
Linjediagrammet illustrerer et velkendt mønster. Den automatiske linje forbliver mellem 44 og 47 cyklusser i timen under hele skiftet. Den manuelle linje starter ved 38 cyklusser, men falder til under 30 efter den fjerde time. Træthed, forfriskningspauser og pres for at holde trit medvirker alt sammen til kurven. For en to-skifts operation når det akkumulerede mellemrum omkring 80 ark pr. linje. Dette er grunden til, at gennemstrømningskrav baseret på korte forsøg ofte overdriver manuel ydeevne.
Den næste sammenligning fokuserer på den gennemsnitlige cyklustid pr. stak. En kortere cyklus giver linjen en bredere margen, når tørretumblerens output stiger. Søjlediagrammet nedenfor sammenligner manuel stabling, en løfteplatform, en enkeltsøjlet palletizer og en portalstabler under lignende pladedimensioner.
De lodrette bjælker viser cyklustiden i sekunder pr. stak. Manuel håndtering tager omkring 45 sekunder, fordi operatøren skal justere, skifte og stoppe mellem arkene. En løfteplatform reducerer dette til omkring 28 sekunder ved at assistere den lodrette bevægelse. Enkeltsøjle palleteringsmaskiner forbedrer værdien til 22 sekunder, mens systemer af portaltypen når 18 sekunder under gunstige forhold. Afvejningen er, at hurtigere maskiner normalt har et større fodaftryk og højere investering. At vælge det rigtige system afhænger af, hvor mange sekunder der virkelig er værd at spare i dine produktionsomkostninger.
Det bedste stablesystem er ikke altid det hurtigste. Hvis linjen kører med moderat hastighed, og fabrikken har begrænset gulvplads, kan en kompakt løfteplatform levere det nødvendige output med lavere installationsrisiko. Hvis produktsortimentet omfatter store brædder og komplekse stabelmønstre, giver en portalstabler mere fleksibilitet. Radardiagrammet nedenfor sammenligner to almindelige muligheder på tværs af fem udvælgelseskriterier: integrationsindsats, nyttelastkapacitet, fleksibilitet, pladseffektivitet og omkostninger. En højere score betyder, at muligheden er lettere eller stærkere i den dimension.
Radardiagrammet afslører, hvorfor der ikke er nogen universel vinder. Løfteplatformen scorer meget højt på integration og omkostninger, hvilket gør den til et sikkert valg til eksisterende imprægneringslinjer. Portalstableren vinder på nyttelastkapacitet og fleksibilitet, hvilket betyder noget, når panelstørrelserne ændres ofte. Pladseffektiviteten er tæt på, fordi begge formater kræver en udførselszone. Rent praktisk bør beslutningen tage udgangspunkt i rækken af arkstørrelser og ledig frihøjde. Når disse begrænsninger er klare, afgør scorerne normalt argumentet hurtigt.
Et automatiseret stablesystem kan planlægges som en del af en ny linje eller eftermonteres på en eksisterende. Den nemmeste vej er at vælge udstyr, der matcher transportørhøjden og styresignalerne på din nuværende linje. Enheder som f.eks. en løfte- og stableplatform passer godt efter udløbet af en tørre- eller skæresektion, fordi de erstatter den manuelle palleposition med et kontrolleret lodret slag. For at flytte den færdige stak væk kan en transportørplatform tilsluttes linecontrolleren. Når sekvensen styres af en PLC, bliver stableren en anden akse i produktionsprocessen frem for en selvstændig maskine. Med mindre manuel indgriben opnår hele linjen en mere konsistent rytme.
Upstream-udstyr påvirker stakkvaliteten mere, end de fleste købere forventer. Hvis traktoren eller foderenheden skaber selv en lille hastighedsvariation, vil stabelkanterne ikke forblive i plan. Designet af indføringstransportøren, skærelængden og gribeområdet skal alle drøftes med udstyrsleverandøren. Du kan gennemgå en detaljeret diskussion af, hvordan trækkende enheder påvirker den samlede effektivitet i vores traktoreffektivitetsanalyse . Den samme logik gælder for transportør platform der bærer den færdige stak væk. Et velafstemt sæt komponenter er det, der adskiller en hurtig linje fra en glat linje.
Et automatiseret stablesystem er en logisk investering, når manuel håndtering begrænser en produktionslinjes kapacitet. Start med at måle den aktuelle cyklustid, stakkvalitet og operatøromkostninger. Sammenlign derefter de typer og ydeevnedata, der er dækket i denne vejledning. Udstyret bør vælges, så det passer til de reelle paneldimensioner, tilgængelig gulvplads og kontrolarkitekturen i din linje. Når disse punkter er afstemt, betaler automatisering sig selv gennem højere gennemstrømning, bedre staktilpasning og lavere arbejdspres.
Kontakt os
Anbefalede produkter
Lad os komme ind
Røre
Yitong Environmental Technology (Nantong) Co., Ltd er en producent med speciale i imprægneringsudstyr.
Kontakt os
Phone: +86-19555016088
Email: [email protected]
Add:Syd for Haiyan Road, vest for Nanhai Road, Tongzhou Bay Yangtze River-Sea Joint Development Demonstration Zone, Jiangsu, Kina